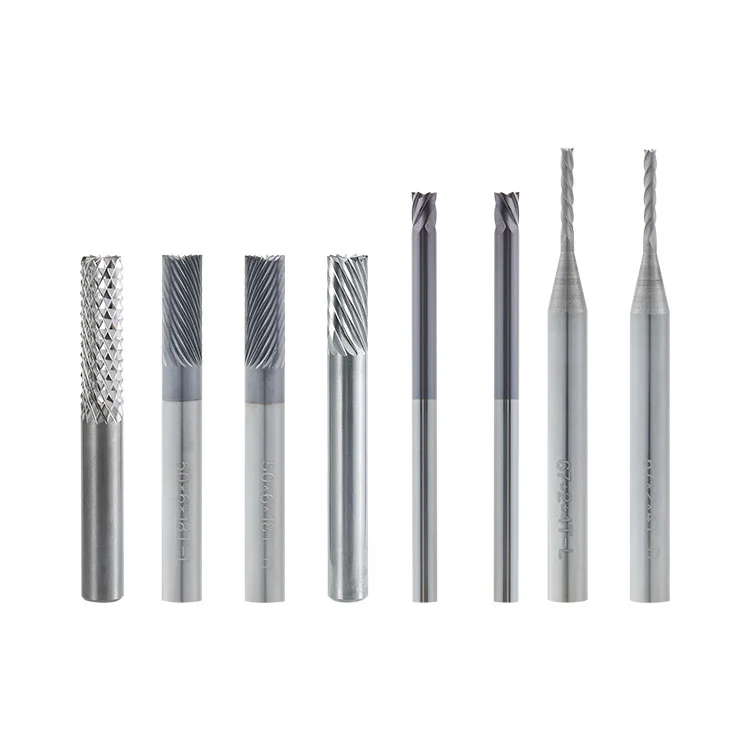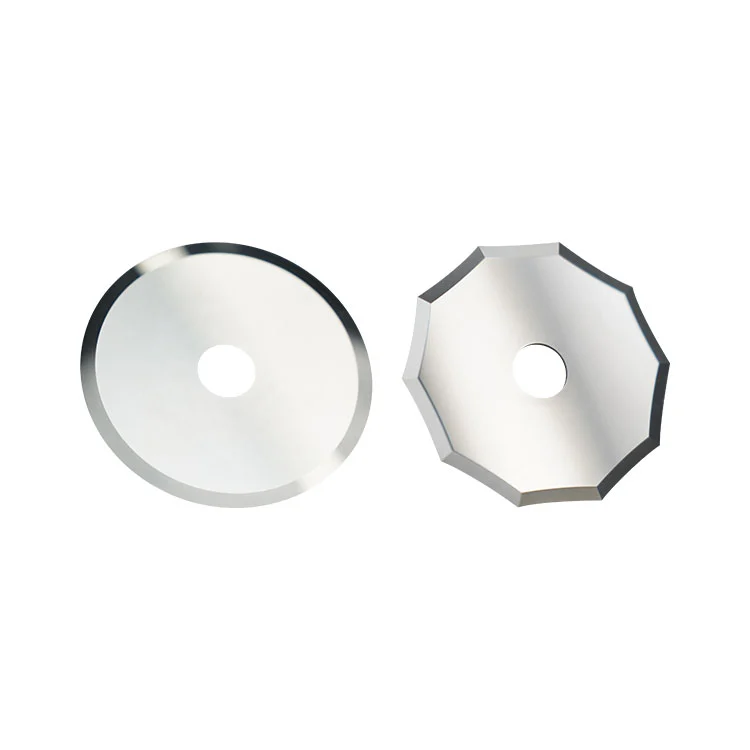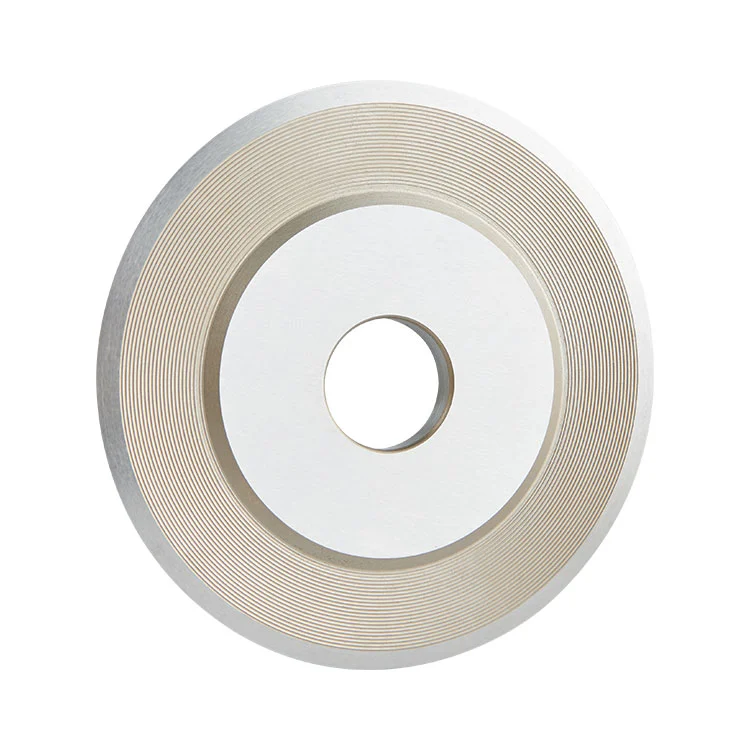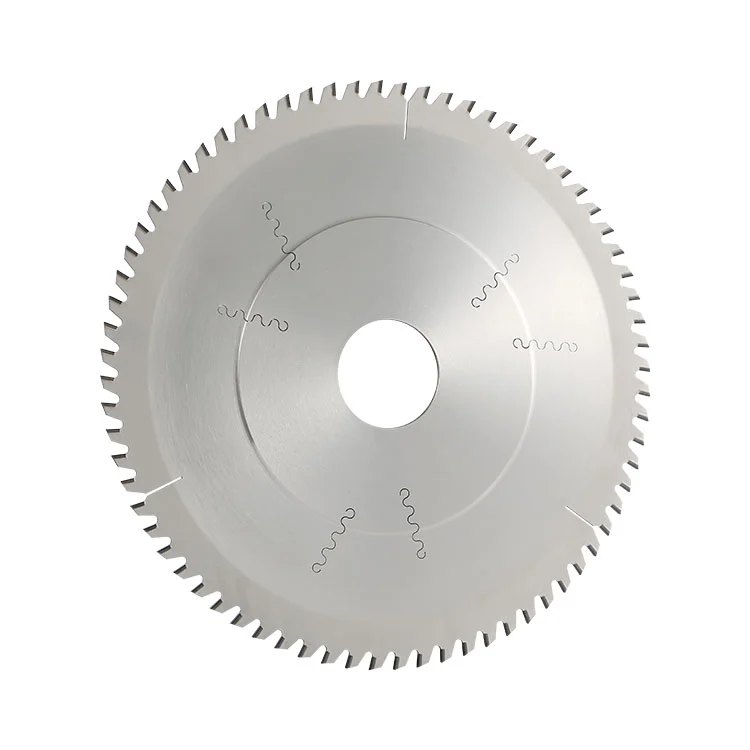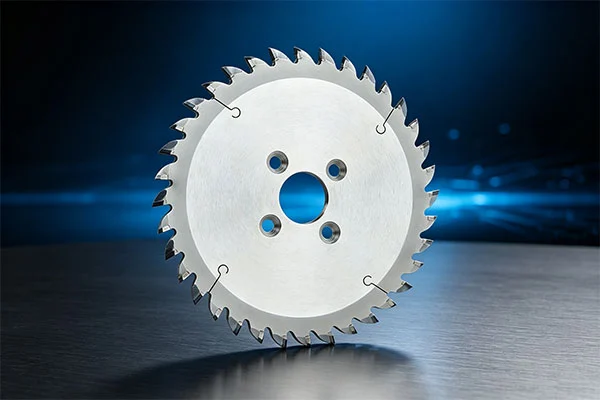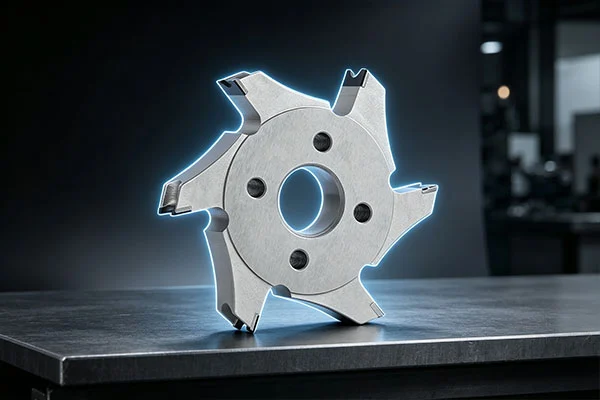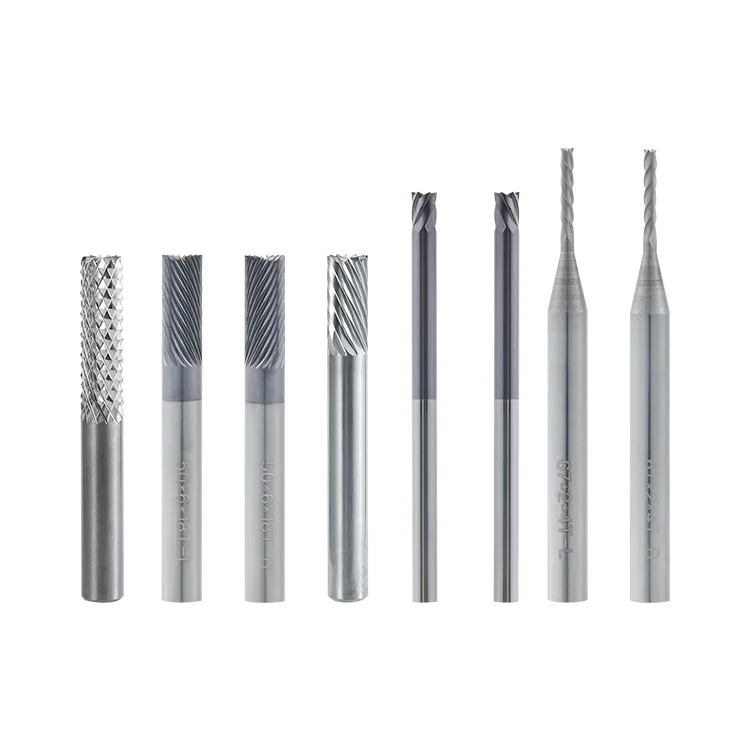
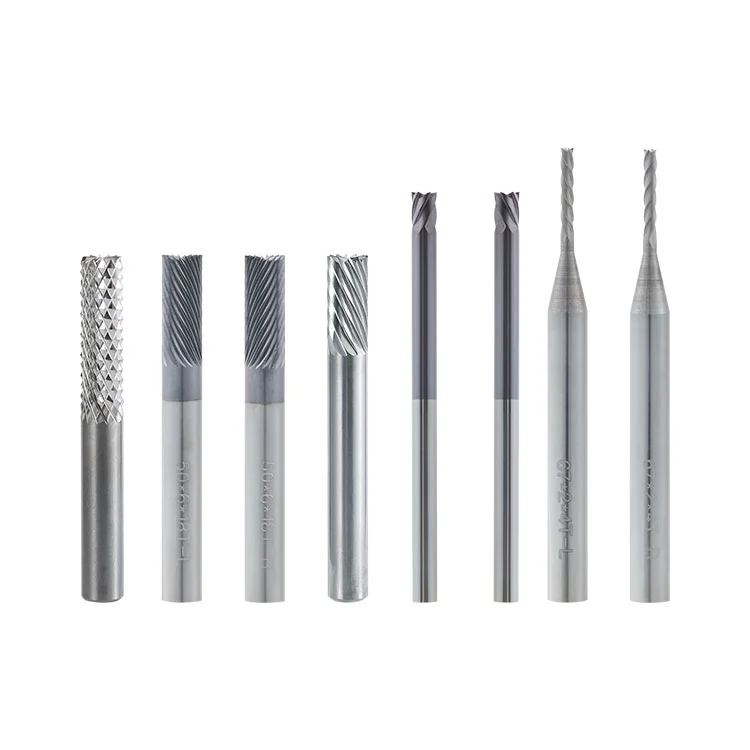
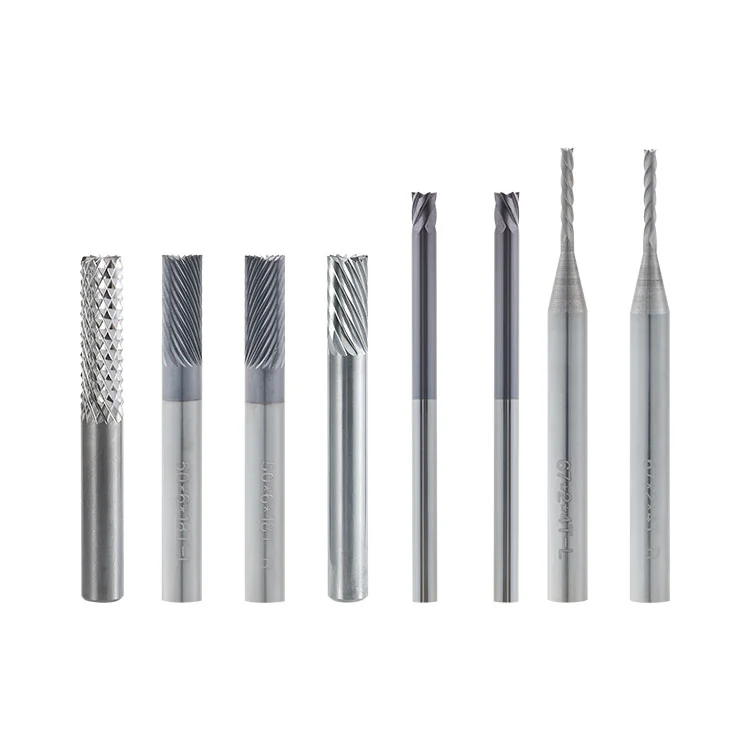
전문 공급업체인 Winway는 카바이드 PCB 베벨 커터를 제공합니다. 이 솔리드 카바이드 베벨 커터는 PCB 골드 핑거 베벨 가공을 위해 특별히 설계되었습니다. PCB 골드핑거의 모따기 및 베벨 성형에 사용되는 초미립자 초경합금 기판을 채택합니다. 이는 구리 호일 드로잉, 구리 칩핑, 노치, 화이트닝 및 버와 같은 골드 핑거 가공의 일반적인 결함을 해결합니다. 커팅 엣지는 나노 정밀 연삭으로 날카로운 커팅 성능을 발휘합니다. 가공 후 골드핑거의 가장자리는 매끄럽고 둥글게 처리되어 플러그 풀 신뢰성과 A급 외관 표준을 충족합니다. 대량 연속 생산을 위한 PCB 골드 핑거 베벨링 기계와 호환되며 여러 번 반복 사용하기 위해 재연마할 수 있습니다.
전문 제조업체인 Winway는 카바이드 PCB 베벨 커터를 제공합니다. 골드 핑거용 솔리드 카바이드 베벨 커터는 PCB 산업의 골드 핑거 공정을 위한 마무리 도구입니다. PCB 골드 핑거 접촉 위치의 베벨 모따기에 사용되어 커넥터 플러그인 및 풀아웃을 용이하게 하고 골드 핑거 가장자리가 결합 단자를 긁는 것을 방지합니다. 금도금층, 구리층, FR4 기판의 복합구조에 최적화된 치형과 절삭각을 갖고 있습니다. 높은 가공 일관성으로 금도금층 손상과 동박 풀링 퍼징을 줄여 골드핑거 PCB 보드의 대량 생산에 적합합니다.
제품 정의
골드핑거용 솔리드 초경 베벨 커터(Carbide PCB Bevel Cutter) : 초경합금을 소결, 정밀 CNC 연삭, 최첨단 호닝 처리를 거쳐 마무리하는 절삭 공구입니다. PCB Gold-Finger 위치의 Bevel Chamfering에 특별히 사용되며 Gold-Finger Edge에 지정된 경사면을 형성하여 커넥터의 원활한 Plug-In 및 Pull-Out을 구현합니다.
재료 분석
모재 : 초경합금(텅스텐강) 코발트 바인더 비율이 최적화된 초미립자 초경합금을 채용. 카바이드 PCB 베벨 커터는 다음 재료 구조를 사용합니다.
1. 높은 경도와 우수한 내마모성, 금도금 층을 장시간 절단하는 동안 가장자리가 빠르게 부동태화되기 쉽지 않습니다.
2. 금손가락 코너를 가공할 때 균형 잡힌 인성, 톱니 치핑 및 모서리 파손 방지;
3. 좋은 열 안정성, 고속 절단 시 어닐링이 쉽지 않음, 보드 연소 및 금 표면 손상 감소;
4. 밀도가 높은 소재, 최첨단을 매우 날카로운 상태로 연마하여 금층과 구리층에 대한 인장력을 낮출 수 있습니다.
성능 테스트 결과
1. 골드 핑거 외관 테스트: 가공된 골드 핑거 경사면은 금층 박리, 구리 드로잉, 노치 또는 유리 섬유 미백 없이 매끄러우며 IPC 표준 및 고객 외관 승인 요구 사항을 준수합니다.
2. 수명 테스트 : 동일한 작업 조건에서 골드 핑거 용 특수 치형 초경 커터는 일반 베벨 커터보다 수명이 길어 공구 교환 빈도가 줄어 듭니다.
3. 고속 안정성 : 골드 핑거 베벨 기계의 일반적인 회전 속도와 호환되며 연속 가공 및 안정적인 베벨 각도에서 뚜렷한 채터 마크가 없습니다.
4. 플러그 풀 검증: 가공된 골드 핑거 경사면은 안정적인 접촉 성능으로 플러그 풀 테스트 중에 커넥터 단자를 긁지 않습니다.
핵심 장점
1.금핑거 도금 보호: 부드러운 절삭 성능을 갖춘 특수 최첨단 디자인으로 금도금 층 치핑 및 동박 드로잉을 줄입니다.
2. 안정적인 경사면 정밀도 : 우수한 치수 일관성과 높은 완제품 수율로 균일 한 베벨 각도;
3. 내마모성 및 내구성 : 초경합금 기판, PCB 골드 핑거의 대량 연속 가공에 적합합니다.
4. 2차 수동 연마 없이 매끄러운 마감 가장자리를 위한 정밀한 절단 가장자리;
5. 재연삭을 위해 공장으로 반송될 수 있습니다. 수리된 오래된 칼은 기계에서 재사용하여 소모품 비용을 줄일 수 있습니다.
6. 주류 골드 핑거 베벨 기계와 호환됩니다.
사양표(골드핑거 공통)
서수
직경(D)
톱니수(P)
생크 직경(d)
길이(L1)
전체 길이(L)
01
2
4
6
15
50/67
02
3
6
6
15
50/67
03
4
8
6
15
50/67
04
6
12
6
15
50/67
05
6.35
18
6.35
18
50/67
06
3.175
6
3.175
4.5
50
07
2
4
3.175
14
54
08
3.175
10
3.175
12
54
09
2
4
3.175
14
67
10
3.175
6
3.175
16
67
11
1.5
4
6
14
50
12
2
4
6
14
50
13
6
18
6
16
50
14
2
4
6
14
67
15
3
6
6
14
67
16
4
8
6
16
67
17
6
18
6
30
80
18
6
12
6.35
25
50
19
6.35
18
6.35
25
50
적용범위
PCB 공장: 골드 핑거용 베벨 모따기(핵심 응용 분야);
골드 핑거가 있는 다양한 PCB: 메모리 바 보드, 산업용 제어 보드, 커넥터 인터페이스 보드, 디스플레이 드라이버 보드 등;
재작업된 골드핑거 보드의 2차 베벨 마감.
품질검사관리기준
1.원료: 초경합금 기판의 경도 및 입자 크기 샘플링 검사;
2. 치수 공차 : 외경, 길이, 톱니 수 및 베벨 각도 ± 0.01mm의 공차;
3. 최첨단의 전체 육안 검사 : 치핑, 노치 또는 연삭 스크래치가 없습니다.
4. 동적 균형 보정, 고속 회전 중 런아웃 없음;
5. 가공 시험 절단 검증: 금손가락 시험 절단, 금 벗겨짐 또는 드로잉 결함이 없는지 확인합니다.
6. 완제품에 대한 전체 검사와 배송 전 재검사.
샘플 테스트 프로세스
1. 고객은 초경합금 금핑거 베벨 커터의 사양을 확인합니다.
2. 기계 시험 절단, 금핑거 베벨 표면 검사, 금 벗겨짐 / 구리 드로잉 확인;
3. 가공 성능이 요구 사항을 충족하는지 확인하십시오.
4. 샘플 승인 후 대량 공급; 소규모 배치 시험이 가능합니다.
판매 후 지원
1. 공장 품질 결함으로 교체하십시오(건조 연소 및 인공 충격 손상 제외).
2. 공구 마모 후 재연삭 서비스를 이용할 수 있습니다.
3. 가공 매개 변수 지침을 제공하고 금 박리 및 드로잉과 같은 가공 이상 문제를 해결하는 데 도움을 줍니다.
4. 비표준 사양에 대한 빠른 사용자 정의.
적용되지 않는 근무 조건
1. 두꺼운 단단한 금속, 스테인레스 스틸 공작물 절단용이 아닙니다. 초경 날은 단단한 금속을 가공할 때 부서지기 쉽습니다.
2. 가공물에 거대한 경질 금속 불순물이나 거친 경질 입자가 혼합되어 있어 절삭날에 충격 손상을 줄 수 있습니다.
3. 단일 패스 절단 깊이가 너무 높으면 가장자리 치핑 및 기판 변형이 발생합니다.
4. 효과적인 집진 시스템이 없는 장비; 유리섬유 먼지가 쌓이면 최첨단 마모가 가속화되고 금손가락 표면이 긁힐 수 있습니다.
5. 스핀들 런아웃이 크거나 고정 장치가 느슨한 상태에서 가공합니다. 진동으로 인해 쉽게 카바이드 모서리 치핑이 발생합니다.
6. 방열 없이 장시간 고하중 건식 절단을 하면 공구 열 어닐링 및 선명도 저하가 발생합니다.
일반적인 선택에 대한 오해
1.❌ 오해: 날이 많을수록 가공 품질이 좋아집니다. 수정: 금도금층이 과하면 절삭 부하가 커집니다. 보드 두께와 골드 핑거 너비에 맞는 적절한 톱니 수를 선택하십시오. 톱니가 너무 많으면 금층 박리가 발생할 수 있습니다.
2.❌ 오해: 동일한 커터를 다른 베벨 각도에 대해 공유할 수 있습니다. 수정: 공구 톱니 형태와 릴리프 각도는 고정 베벨 각도에 맞게 설계되었습니다. 기계 매개변수만 조정하여 다른 각도를 달성하지 마십시오. 표면이 불량하고 금이 벗겨질 수 있습니다.
3.❌ 오해: 새 공구는 최대 이송 속도로 작동해야 합니다. 수정: 새 날카로운 커터는 런인 처리를 위해 적당한 피드인을 채택해야 합니다. 초기 사용 시 공격적인 매개변수로 인해 얇은 금도금 코팅이 쉽게 찢어집니다.
기계 작동 금지
1. 과도한 스핀들 런아웃, 더럽거나 마모된 콜릿에서 절단을 시작하지 마십시오. 진동으로 인해 카바이드 가장자리가 부서질 수 있습니다.
2. 고정되지 않은 공작물과의 공구 충돌 또는 스핀들 시작을 금지하십시오.
3. 집진 시스템을 활성화해야 합니다. 먼지로 인해 절단면이 마모되고 금도금 표면이 긁힐 수 있습니다.
4. 고속 회전시 비상 정지 및 급격한 공급 방향 변경을 금지하십시오.
5. 권장되는 단일 패스 절단 깊이를 초과하지 마십시오.
6. 공구 낙하 및 강한 충격을 방지합니다. 초경은 부서지기 쉬우므로 약간의 충격에도 눈에 보이지 않는 미세 균열이 생성됩니다.
결함 분석
비정상적인 현상
근본 원인
금핑거 금층 박리 / 구리 치핑
블레이드 가장자리 패시베이션, 과도한 공급 속도, 일치하지 않는 치형, 부적절한 회전 속도, 불충분한 먼지 수집.
베벨 표면의 동박 드로잉 및 버
모서리 선명도 부족, 공구 마모, 모서리 마무리 연삭 불량.
초경 절삭날
공구 충돌, 보드 내부의 단단한 불순물, 큰 스핀들 런아웃, 과도한 단일 패스 절삭 깊이.
불안정한 베벨 각도
동심도 불량, 콜릿 미끄러짐, 공작물 클램핑 느슨함, 충격으로 인해 구부러진 생크.
공구 수명이 기대보다 훨씬 낮습니다.
부적절한 절단 매개변수, 낮은 먼지 제거 효과, 변형된 생크로 인해 불안정한 절단이 발생합니다.
유지
1. 보관: 최첨단 보호 기능을 갖춘 특수 도구 상자에 개별적으로 보관하십시오. 쌓거나 맨손으로 배치하지 말고 충돌 충격을 피하십시오.
2. 작동 전: 절삭날의 치핑이나 균열이 있는지 육안으로 확인합니다. 깨끗한 콜릿 먼지; 스핀들 런아웃을 검사합니다.
3. 가공 중: 집진/공기 송풍 시스템을 지속적으로 작동시키십시오. 베벨 표면 품질을 정기적으로 검사하고 최첨단 마모 및 생크 변형을 모니터링합니다.
4. 가공 후 : 저압 에어건으로 칩과 먼지를 날려 버리고 단단한 물체로 카바이드 가장자리를 긁지 마십시오. 가장자리에 마이크로 칩이 있는지 검사하십시오.
5. 취급: 생크 부분만 잡고 날카로운 절단 팁을 만지지 마십시오. 구부러진 생크와 공구 스크랩을 방지하기 위해 낙하를 방지합니다.
FAQ
Q1: 골드 핑거 가공 시 금층 박리가 발생하는 원인은 무엇입니까?
A1: 부동태화된 절삭날, 과도한 이송 속도, 일치하지 않는 공구 치형 또는 부적절한 회전 속도로 인해 발생할 수 있습니다. 골드 핑거용 특수 베벨 커터를 채택하고 절단 매개변수를 최적화합니다.
Q2: 금핑거 경사면에 구리 드로잉 및 버가 발생하는 이유는 무엇입니까?
A2: 날카로움이 부족하거나 날이 마모되었습니다. 초경 칼날의 미세 연삭이 불충분하면 동박이 당겨집니다. 정밀하게 마감된 최첨단 버전을 선택해야 합니다.
Q3: 이 커터는 반복적으로 재연마할 수 있습니까?
A3: 그렇습니다. 초경합금 소재로 다중 재연삭이 가능합니다. 수리 후 절삭 성능은 새 공구와 비슷해 비용이 절감됩니다. 카바이드 PCB 베벨 커터는 반복 사용을 위해 재연마할 수 있습니다.
PCD PCB 절단 도구, 초경 PCB V-컷 도구 및 PCB V-홈 가공 도구에 대한 문의 사항을 Dongguan Weicheng Electronic Co., Ltd.로 보내주십시오. 이메일을 남기고 보드 재료, 장비 및 도구 사양을 알려주시면 공장 직접 견적, 무료 샘플 옵션 및 맞춤형 도구 권장 사항을 포함하여 24시간 이내에 답변해 드리겠습니다. 주문을 시작하려면 저희에게 연락하세요.